
小型机加工厂采购数控刀具时的参数核对
来源:17golang原创
时间:2026-10-10 18:41:12 116浏览 收藏
小型机加工厂采购数控刀具时,只要按实际加工需求逐项核对对应参数,就能大概率避免买错配件、和现有机床不适配、加工精度达不到要求的问题,不用靠事后退换货浪费生产工期。
优先确认自家在用机床的主轴接口规格、日常加工的工件材质、要求的进给与切削速度区间这三项核心前提,再对标供应商提供的刀具参数逐一校验,就能把选型出错的概率压到最低。
小型机加工厂采购数控刀具,最容易出错的地方不是“少看了一个品牌”,而是报价单没有把工件、刀具、刀柄和机床放在同一个条件里核对。建议先写清加工材料、孔槽或台阶特征、目标尺寸和设备接口,再让供应商按完整参数报价;直径和单价只能作为其中一部分。
一份能落地的刀具采购单,至少要能回答五件事:加工什么材料、做什么特征、刀具本体是什么规格、怎样装到机床上、到货后拿什么资料和尺寸复核。涉及切削参数、寿命和表面质量的内容,还要由工艺人员结合机床刚性、悬伸和切削液确认,不能把供应商推荐值直接当成现场保证。
先把四类参数放到同一张表
我建议小厂把询价单拆成四栏,而不是只填“立铣刀 10 毫米”或“可转位刀盘一套”。国家标准全文公开系统列出的 GB/Z 29014.1/.2/.3/.4/.5-2024,分别从信息模型、切削项目、刀具项目、适应项目和装配项目等角度组织切削刀具数据;它给采购表的启发是,刀具本体、适配件和装配关系不应混成一个简称。
可以先用下面的顺序沟通:
- 工件与工艺:材料牌号或材料类别、粗加工/精加工、外形/槽/孔/台阶、余量、目标尺寸和表面要求。
- 刀具本体:刀具类型、直径或切削宽度、刃长、总长、刃数、刀片型号、基体材料和涂层。
- 装夹关系:刀柄接口、夹持方式、有效夹持长度、悬伸限制、螺钉或压板规格,以及是否需要配套筒夹、螺母或动平衡资料。
- 机床条件:主轴接口、最高转速、可用功率、冷却方式、刀库限制和加工空间。
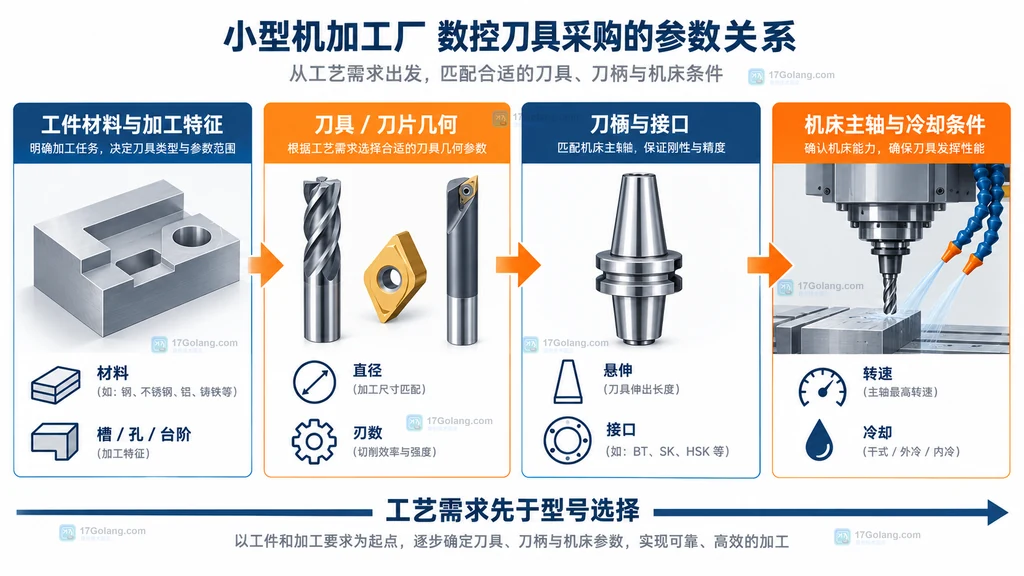
这样做的好处是,供应商即使推荐了替代型号,也必须说明替代的是哪一栏。采购人员可以把“型号相同”与“接口相同”分开记录,工艺人员也能快速发现刀具长度、悬伸或冷却条件还没有确认。
刀具本身重点看哪些参数
刀具参数要分成“下单前必须明确”和“试切前需要确认”两组。下单前必须明确的,通常包括刀具类型、名义直径、刃长或有效切深、总长、刃数、刀片座或刀片型号、刀具材料、涂层以及左右手方向。对整体硬质合金刀具、可转位铣刀、钻头和螺纹刀,字段名称不完全相同,不能用同一套简称强行替代。
以立铣刀为例,国家标准平台上的 GB/T 6118-2010《立铣刀技术条件》页面显示该标准为现行状态,但它只对应立铣刀这一类产品。采购时应把标准号当作核对入口,而不是据此推断所有数控刀具都适用同一项技术条件。
需要工艺确认的内容包括切削速度、每齿进给、轴向和径向切深、冷却策略、预期寿命以及粗精加工的余量分配。供应商目录中的推荐范围可以作为试切起点,最终还要看本厂机床刚性、夹具、悬伸、材料批次和质量要求。
刀柄接口和悬伸不能留到收货后再看
很多“小规格买错”的问题来自接口。询价时要同时写出机床主轴侧接口、刀柄型号、夹持系统、刀具柄径和有效夹持长度。BT、HSK、筒夹、液压刀柄等名称不能只写一个缩写;同一刀具直径可能对应不同柄径、总长和装夹方式。
悬伸也要单列。刀具伸出越长,刚性、振动和可用切深的判断越敏感。对深腔、窄槽或长径比明显的工件,应在报价前给出加工深度与空间约束,让供应商明确推荐的是标准长度、加长型还是需要专用方案。若报价只写“加长刀”,但没有总长、刃长和有效夹持长度,采购单仍然是不完整的。
机床侧还要核对主轴最高转速、功率、刀库容量、冷却方式和允许的刀具尺寸。不要把刀具目录上的最高转速理解成现场一定可以使用的转速,最终限制可能来自刀柄、平衡等级、工件夹持或机床控制条件。
报价单怎样写,才能方便比较和追责
小型工厂不一定需要复杂的采购系统,但至少要让每一行报价都能回到一个加工任务。建议供应商在报价中给出原厂或制造商型号、关键尺寸、适用材料范围、配套刀片或附件、交付数量、资料清单和替代型号说明。若使用“同等品”,必须写清哪些参数保持不变、哪些参数发生变化,以及变化是否需要重新试切。
价格比较时,把刀片、螺钉、夹头、刀柄、修磨或换刃成本拆开。只比较一把刀具的采购价,容易遗漏配套附件和后续消耗。对可转位刀具,还要区分刀体价格与刀片消耗价格;对整体刀具,则要问清是否提供批次标识、材质和涂层资料。
官方标准平台明确提示,公开文本仅供参考,正式标准出版物为准。因此,采购文件可以记录标准号和核对来源,但不能把网页摘要当作完整验收依据。涉及尺寸公差、质量等级或安全要求时,应让工艺、质量或设备负责人确认适用的正式文件。
报价单和到货验收怎么核对
到货复核最好沿着“资料—外观—尺寸—适配”四个层面走。先看型号、数量、批次或包装标识是否和订单一致;再看刀体、刀片、刃口和涂层有没有运输损伤;随后用合适量具复核关键尺寸;最后确认刀柄接口、夹持长度和配套附件能否与现场装夹方案对应。这里的“适配”是资料与尺寸的核对,不等于跳过机床安全要求后直接上机。
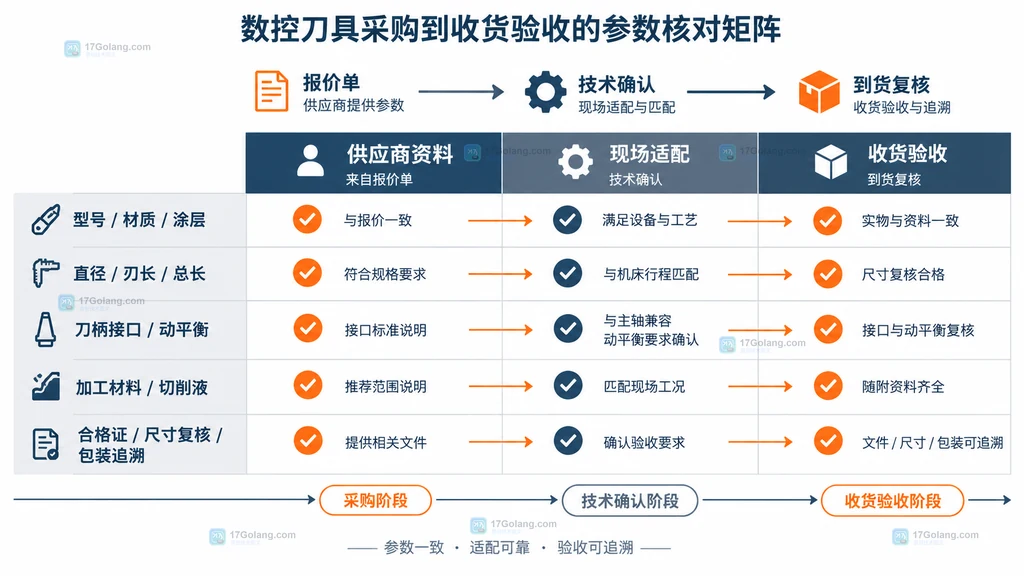
对于影响精度或安全的项目,例如刀柄接口、刀具总长、刃长、刀片型号和夹持附件,建议保留订单、报价、技术确认记录和到货照片或测量记录的对应关系。若发现型号相同但尺寸、涂层或附件不同,应先暂停入库使用,让采购与工艺确认是变更、替代还是错发。
小厂可以直接复用的核对清单
| 核对层 | 至少填写 | 谁确认 |
|---|---|---|
| 工件任务 | 材料、特征、加工阶段、深度与余量 | 工艺或现场负责人 |
| 刀具本体 | 类型、直径、刃长、总长、刃数、材质/涂层 | 工艺与供应商 |
| 装夹适配 | 刀柄接口、柄径、夹持长度、悬伸、附件 | 设备与工艺 |
| 报价交付 | 型号、数量、资料、替代边界、消耗件 | 采购 |
| 到货验收 | 包装标识、外观、尺寸、批次和记录 | 仓库与质量 |
需要查标准入口时,可先从以下官方地址进入,再按刀具类别和标准号核对:
政府信息入口:https://www.gov.cn/
国家标准全文公开系统:https://openstd.samr.gov.cn/bzgk/gb/std_list?p.p1=0&p.p2=%E5%88%80%E5%85%B7&p.p90=circulation_date&p.p91=desc
国际刀具数据标准说明:https://committee.iso.org/standard/81127.html
哪些情况不能只靠采购表决定
如果加工的是难加工材料、薄壁件、深腔件或对表面质量和尺寸一致性要求很高的零件,采购表只能完成信息对齐,不能替代工艺评审。切削参数、刀具寿命、振动和最终质量要结合机床、夹具、程序、冷却和试切结果判断。涉及正式标准、质量承诺或安全边界时,也应以适用的正式文件和企业制度为准。
对小型机加工厂来说,最实用的做法不是把表格做得很长,而是把会导致退货、返工或无法装夹的字段设为必填:接口、直径、刃长、总长、柄径、刀片型号、适用材料和配套附件。剩下的推荐参数交给工艺人员在试切环节确认,采购就能既控制风险,又不把报价流程拖成一轮轮猜型号。
常见问题
只给供应商一个刀具直径,能不能直接报价?
可以询价,但不能据此下单。至少还应补充刀具类型、加工材料、加工特征、有效深度、机床接口和精加工要求,否则不同总长、刃数或涂层的产品都可能被报价成“同一个规格”。
供应商说“同等替代”,需要核对什么?
核对替代型号的接口、关键尺寸、材质或涂层、适用材料、配套附件和试切条件,并让对方写清与原型号相比发生的变化。不能只看外观相似或价格更低。
到货后发现接口不一致,能不能改刀柄继续用?
不要直接改装或强行上机。先隔离该批物料,确认刀具、刀柄和主轴系统的匹配关系,再由设备或工艺负责人决定退换、改配还是重新选型。
-
501 收藏
-
501 收藏
-
501 收藏
-
501 收藏
-
501 收藏
-
456 收藏
-
161 收藏
-
466 收藏
-
208 收藏
-
325 收藏
-
498 收藏
-
363 收藏
-
231 收藏
-
120 收藏
-
395 收藏
-
437 收藏
-
220 收藏
-

- 前端进阶之JavaScript设计模式
- 设计模式是开发人员在软件开发过程中面临一般问题时的解决方案,代表了最佳的实践。本课程的主打内容包括JS常见设计模式以及具体应用场景,打造一站式知识长龙服务,适合有JS基础的同学学习。
- 立即学习 543次学习
-

- GO语言核心编程课程
- 本课程采用真实案例,全面具体可落地,从理论到实践,一步一步将GO核心编程技术、编程思想、底层实现融会贯通,使学习者贴近时代脉搏,做IT互联网时代的弄潮儿。
- 立即学习 516次学习
-

- 简单聊聊mysql8与网络通信
- 如有问题加微信:Le-studyg;在课程中,我们将首先介绍MySQL8的新特性,包括性能优化、安全增强、新数据类型等,帮助学生快速熟悉MySQL8的最新功能。接着,我们将深入解析MySQL的网络通信机制,包括协议、连接管理、数据传输等,让
- 立即学习 500次学习
-

- JavaScript正则表达式基础与实战
- 在任何一门编程语言中,正则表达式,都是一项重要的知识,它提供了高效的字符串匹配与捕获机制,可以极大的简化程序设计。
- 立即学习 487次学习
-

- 从零制作响应式网站—Grid布局
- 本系列教程将展示从零制作一个假想的网络科技公司官网,分为导航,轮播,关于我们,成功案例,服务流程,团队介绍,数据部分,公司动态,底部信息等内容区块。网站整体采用CSSGrid布局,支持响应式,有流畅过渡和展现动画。
- 立即学习 485次学习