
制造业小工厂怎样整理首件检验与批次放行记录
来源:17golang原创
时间:2026-11-05 16:05:56 265浏览 收藏
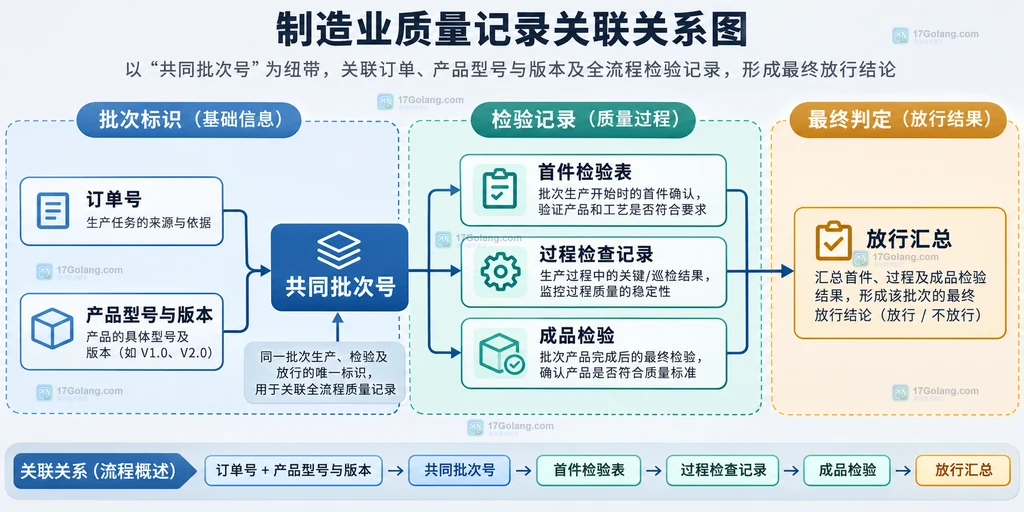
制造业小工厂整理首件检验和批次放行记录,关键不是把表格做得很复杂,而是让同一个批次编号把“开始生产时确认了什么”“过程中检查了什么”“最终依据什么决定放行”串起来。最小可行的做法是两张主表:首件检验表负责确认工艺启动后的第一件或首批样件,批次放行表负责汇总本批生产、检验和异常处理结果。
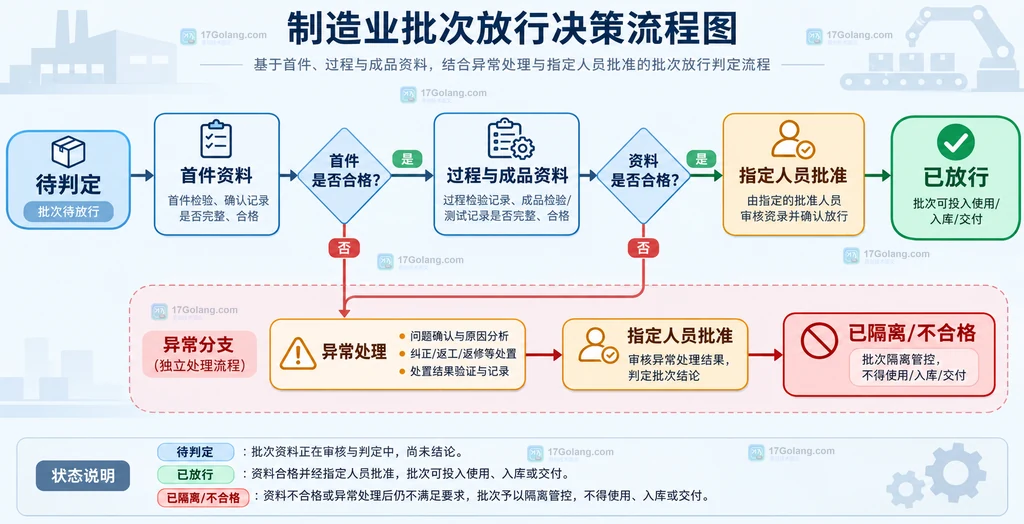
建议先把批次状态设为“待判定”,首件和必需的过程、成品检验资料齐全后再由指定人员改为“已放行”。只要有未处理的不合格、检验设备状态不明或记录无法对应批次,就继续保持隔离或待处理状态,不要用口头确认代替记录。
小工厂可以从一套批次编号和两张关联表开始:首件表记录实测依据,放行表记录最终决定;两张表都必须能回到产品版本、订单和责任人。
先确定这套记录要解决什么
首件检验和批次放行不是一回事。首件检验回答“当前的图纸、工艺、材料、设备和操作是否已经做出了符合要求的样件”;批次放行回答“这一批产品的必要记录是否齐全,异常是否处理,是否可以进入下一道工序、入库或交付”。把两者混成一张只有“合格/不合格”的表,后面很难解释到底是哪一个环节做出的决定。
国家认监委面向小微企业的质量管理核心过程指南,把“未进行首检导致批量不合格风险”“有首检但没有留下首检记录”“只记录合格、不记录实测值”等列为典型问题。市场监管总局关于工业产品生产单位质量安全主体责任的规定,也要求生产单位建立质量安全风险管控和追溯相关记录。对普通制造企业来说,这些资料可以转化为一个实用原则:记录应当能让不了解现场的人,沿着批次号还原产品、检验项目、结果和决定。
官方参考:https://www.cnca.gov.cn/cms_files/filemanager/cnca/rdzt/xwqycs/sszn/202109/P020210924576216090181.pdf
官方参考:https://www.samr.gov.cn/zw/zfxxgk/fdzdgknr/fgs/art/2023/art_9ac02d43e5534005bc3d6532b3731429.html
先给订单、产品和批次一个共同编号
小工厂最容易出现的断点,是首件表写了产品名称,成品检验表写了订单号,仓库又用另一套入库单号。解决方法不是马上上复杂系统,而是先规定一个能在所有记录中出现的批次号,例如“客户简称-年月日-产品短码-序号”。同一天同一产品如果换了材料、工艺版本、设备或重新调机,应按内部规则拆成新的生产批次或子批次。
| 关联字段 | 首件检验表 | 批次放行表 |
|---|---|---|
| 批次号 | 必须填写 | 作为主关联键 |
| 产品与版本 | 型号、图号、图纸/工艺版本 | 汇总本批实际版本 |
| 订单信息 | 订单号、客户或内部任务号 | 数量、交付批次 |
| 责任人 | 操作者、检验员 | 复核/放行人 |
| 状态 | 通过、返工、重检或不通过 | 待判定、隔离、放行或拒收 |
编号规则要短、稳定、可读。不要把“合格”写进批次号,也不要用文件名里的模糊日期代替批次号;状态会变化,编号不应随决定变化。纸质表、扫描文件和电子表格都使用同一批次号,后续查找才不会依赖某个人的记忆。
首件表要记录实测值,不要只写合格
首件表的核心是“要求”和“实际结果”同时出现。每个关键项目至少写清检验项目、图纸或工艺要求、测量方法、实测值、判定、检验设备或量具、检验员和时间。对于外观、装配、功能等不能简单用一个数值表达的项目,也要写明观察条件、样件编号或判定依据。
| 字段组 | 建议填写内容 | 为什么需要 |
|---|---|---|
| 样件身份 | 批次号、样件序号、产品型号、版本 | 避免把别的产品结果贴到当前批次 |
| 检验要求 | 项目、标准值或允许范围、依据文件版本 | 说明“合格”依据的是什么 |
| 实际结果 | 实测值、外观描述、功能现象或缺陷位置 | 保留复查和追溯所需的证据 |
| 测量条件 | 量具/设备编号、方法、环境或工装 | 让结果可以被复核 |
| 处理结果 | 通过、调整后重检、返工、不通过及说明 | 区分一次合格与处理后合格 |
| 签名时间 | 操作者、检验员、复核人、日期时间 | 明确谁在什么时间作出判断 |
“合格”可以作为结论,但不能替代数据。例如尺寸项目应留下实测值和单位;外观项目应说明缺陷位置或检查范围;功能项目应记录触发条件和结果。若量具未处于可用状态、设备编号缺失或图纸版本不明,应先处理这些前置问题,再决定是否继续检验。
把过程检查和成品检验接到同一批次
首件通过后,不代表整批自动合格。应根据产品风险和工艺特点,在批次记录里列出需要跟踪的过程节点,例如关键尺寸、关键扭矩、材料批号、焊接参数、装配状态或包装标识。每个节点不必写长篇报告,但要有检查时间、抽检数量或范围、实际结果、异常处理和对应人员。
成品检验记录至少要能回答四个问题:本批生产了多少,检验覆盖了什么,发现的问题如何处置,最终谁批准了什么状态。若不合格品被返工或返修,返工前后要保留同一批次的关联关系,并注明重新检验的项目;不要直接把原来的“不合格”改成“合格”,否则无法看出中间发生过什么。
小工厂可以用一张“批次放行汇总表”收口:
| 放行区块 | 需要汇总的内容 | 缺失时的处理 |
|---|---|---|
| 物料 | 主要原料/关键件批号、进货或替代确认 | 标记待确认,不直接放行 |
| 过程 | 关键工序、首件结论、过程抽检和偏差 | 补记录或启动异常处理 |
| 成品 | 检验项目、样本/数量、结果和报告编号 | 保持隔离,完成检验后再决定 |
| 包装交付 | 标签、数量、规格、客户特殊要求 | 更正后重新核对 |
| 批准 | 放行状态、决定人、日期和备注 | 由指定人员作出明确决定 |
用四种状态避免“检验完成”和“允许流转”混淆
建议把状态固定成少数几种,并在纸张、表格和现场标识中使用同一套词。最简单的四态是:待判定、已隔离、已放行、不合格。返工、重检和让步接收等情况可以作为处理结果或备注,但必须符合企业自己的质量制度、客户要求和适用法规,不能因为改了一个状态词就跳过必要审核。
| 状态 | 可以做什么 | 不能做什么 |
|---|---|---|
| 待判定 | 继续收集检验和处理资料 | 当作已放行产品交付 |
| 已隔离 | 标识、封存、调查、返工或重检 | 与合格品混放或无记录转序 |
| 已放行 | 按企业流程入库、转序或交付 | 忽略放行后的客户特殊要求 |
| 不合格 | 按不合格品程序报废、返工或退回 | 仅改标签而不保留原判定 |
放行人不一定是老板本人,但应当是企业明确指定、了解产品要求并能看到完整资料的人。对于法规、认证或客户合同另有签名和授权要求的产品,按相应要求执行。本文只提供小工厂记录闭环的通用整理方法,不能替代某一产品的法定检验规程。
归档时让纸张和电子文件都能按批次找到
纸质记录建议按“月份/产品或客户/批次号”分夹,首件表、过程记录、成品检验和放行汇总放在同一批次文件夹中;电子记录使用同样的层级和文件名。扫描件要保证页码、签名和批次号可读,修改电子表格时保留版本或修改说明,避免多人覆盖同一份原始记录。
保存期限不要直接套用一个对所有行业都适用的数字。应先查看产品适用的法律法规、强制性标准、认证规则、客户合同和企业质量制度,再确定保存期限;没有特殊要求时,也应按产品风险、质保期、投诉处理周期和追溯需要制定内部规则。检验设备的校准、检定或状态记录也应能与使用期间的检验结果对应。
每月可以抽一个已放行批次做“反向查找”:从成品批次号找到首件表,再找到关键物料、过程记录、成品结果和放行人。如果中途需要问人才能找到资料,说明字段或归档路径还需要简化,而不是继续增加表格数量。
小工厂可以直接采用的最小闭环
如果目前完全没有统一记录,可以按以下顺序落地:
- 先制定批次号规则,把订单、产品版本和生产日期组合成稳定编号。
- 为首件表增加“要求、实测值、设备、人员、时间、结论、异常处理”七类字段。
- 在批次放行表上引用首件表编号,并列出过程、成品和包装交付的完成状态。
- 把“待判定、隔离、放行、不合格”印在表头和现场标识中,任何变更都保留时间和责任人。
- 用一个已完成批次演练从交付记录反查到首件资料,发现找不到的字段就修改模板。
这套做法的目标不是让小工厂立即拥有复杂的质量管理系统,而是让批量生产中的判断有依据、异常有去处、结果能追溯。产品类型、客户要求和监管范围不同,具体检验项目、抽样方法、放行权限和保存年限仍需由企业结合适用要求确定。
相关问题
首件检验一定只检验一件吗?
不一定。首件数量和触发条件应由产品风险、工艺特点、客户要求和企业检验规程确定。重要的是在记录中写清样件数量、编号和判定依据,而不是只写“首件合格”。
首件合格后,批次就能直接放行吗?
不能直接推断。首件只说明启动阶段的样件满足检查要求,批次还要完成适用的过程、成品、包装和异常处理记录,最后由指定人员作出放行决定。
电子表格能不能代替纸质记录?
可以作为企业内部的记录载体,但要保证批次关联、权限、修改痕迹、签名或批准方式以及备份满足适用要求。若客户、认证或法规明确要求纸质原件或特定格式,应按相应要求执行。
-
361 收藏
-
176 收藏
-
392 收藏
-
412 收藏
-
100 收藏
-
286 收藏
-
461 收藏
-
100 收藏
-
449 收藏
-
239 收藏
-
147 收藏
-
356 收藏
-
368 收藏
-
269 收藏
-
239 收藏
-
355 收藏
-
433 收藏
-

- 前端进阶之JavaScript设计模式
- 设计模式是开发人员在软件开发过程中面临一般问题时的解决方案,代表了最佳的实践。本课程的主打内容包括JS常见设计模式以及具体应用场景,打造一站式知识长龙服务,适合有JS基础的同学学习。
- 立即学习 543次学习
-

- GO语言核心编程课程
- 本课程采用真实案例,全面具体可落地,从理论到实践,一步一步将GO核心编程技术、编程思想、底层实现融会贯通,使学习者贴近时代脉搏,做IT互联网时代的弄潮儿。
- 立即学习 516次学习
-

- 简单聊聊mysql8与网络通信
- 如有问题加微信:Le-studyg;在课程中,我们将首先介绍MySQL8的新特性,包括性能优化、安全增强、新数据类型等,帮助学生快速熟悉MySQL8的最新功能。接着,我们将深入解析MySQL的网络通信机制,包括协议、连接管理、数据传输等,让
- 立即学习 500次学习
-

- JavaScript正则表达式基础与实战
- 在任何一门编程语言中,正则表达式,都是一项重要的知识,它提供了高效的字符串匹配与捕获机制,可以极大的简化程序设计。
- 立即学习 487次学习
-

- 从零制作响应式网站—Grid布局
- 本系列教程将展示从零制作一个假想的网络科技公司官网,分为导航,轮播,关于我们,成功案例,服务流程,团队介绍,数据部分,公司动态,底部信息等内容区块。网站整体采用CSSGrid布局,支持响应式,有流畅过渡和展现动画。
- 立即学习 485次学习